Punobre

Cómo nace una montura de gafas: de la plancha de acetato al ajuste sobre el rostro

Punobre es un cuaderno de notas sobre el oficio de fabricar monturas de gafas. Recoge lo que ocurre entre una plancha de acetato de celulosa y una montura acabada: el corte del frente, el limado del perfil, el alojamiento de las bisagras, el curvado de las varillas al calor, el pulido en bombo y la larga serie de correcciones que hacen que unas gafas se apoyen bien en la cara.

Los textos están escritos para quien quiere entender el proceso: personas que llevan gafas a diario y quieren saber por qué se deforman, aficionados a los oficios manuales y quienes empiezan a trabajar el acetato en un banco pequeño.

01 El acetato y sus planchas

El acetato de celulosa: un material que respira, se mueve y se deja limar

El acetato de celulosa llega al taller en planchas rectangulares de espesor variable, habitualmente entre cuatro y ocho milímetros. No es un plástico inyectado: la plancha se obtiene prensando láminas finas teñidas, lo que explica el veteado y las transiciones de color que se ven en el canto una vez limado. Ese dibujo interno no está impreso en la superficie, atraviesa todo el bloque, y por eso una montura de acetato conserva su color aunque se repase el perfil años después.

El material contiene plastificantes y una parte de humedad. Con el tiempo y el calor pierde algo de ambos, y entonces encoge ligeramente, se vuelve más quebradizo y pierde brillo. En taller se tiene en cuenta desde el principio: las planchas se almacenan lejos de radiadores y de la luz directa, y las piezas ya cortadas descansan unos días antes de continuar, para que el movimiento de la plancha se manifieste antes del acabado y no después.

Al elegir una plancha se miran cosas concretas:

  • el espesor real medido con calibre, que puede variar unas décimas dentro de la misma hoja;
  • la dirección del veteado, porque condiciona cómo se verá el frente y cómo quedarán los cantos;
  • la presencia de burbujas o vetas huecas cerca de la zona donde irá la bisagra;
  • la planitud: una plancha alabeada obliga a rebajar más de lo previsto y se queda sin espesor.

El acetato se trabaja en frío para cortar y limar, y en caliente para curvar. Ese doble comportamiento es lo que lo ha mantenido en uso durante décadas frente a materiales más rígidos: permite corregir la forma de una montura terminada sin rehacerla.

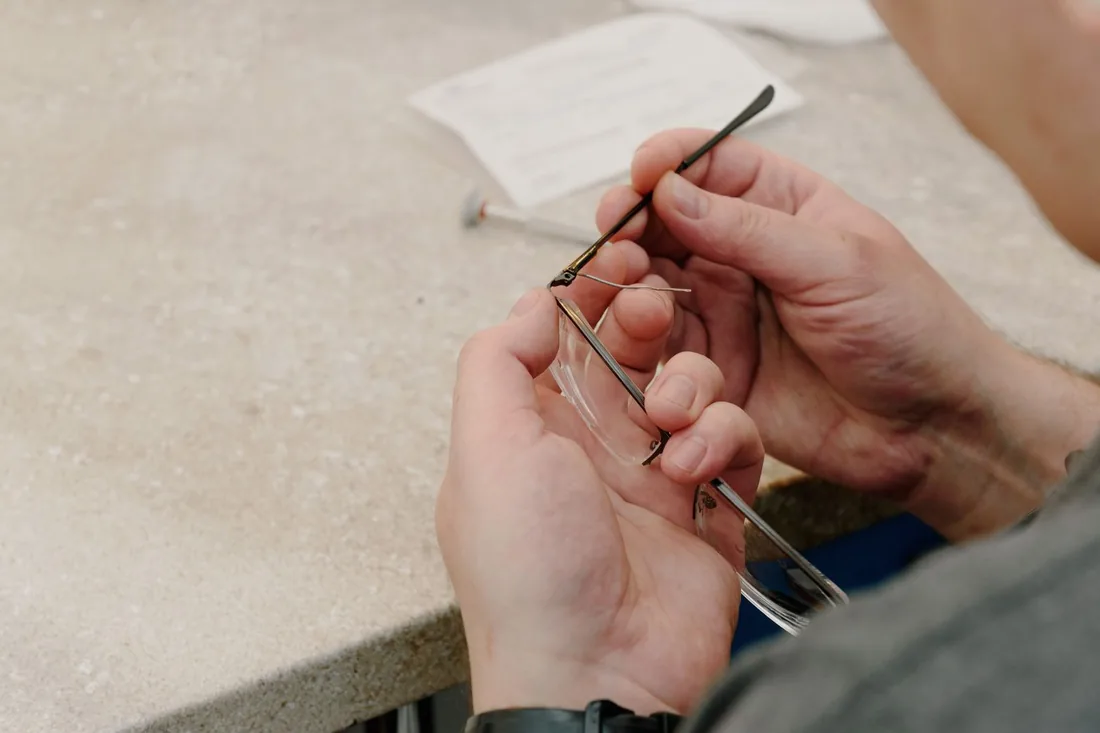
Manos sobre una mesa de taller uniendo con un destornillador la varilla al frente de una montura de gafas
La unión de varilla y frente es el punto donde se concentra casi todo el desgaste de unas gafas. Imagen de archivo utilizada con fines ilustrativos.

02 Cuerno natural y titanio

Cuerno natural y titanio: dos materiales que imponen métodos distintos

El cuerno se parece al acetato en que también se lima, se pule y se curva con calor suave, pero su origen animal introduce una irregularidad que ningún material industrial tiene. Cada placa tiene densidades distintas, zonas más translúcidas y otras casi negras, y el grosor útil rara vez es constante. Se trabaja con avances cortos y sin forzar la lija, porque un calentamiento excesivo lo reseca y aparecen grietas finas que después no se cierran. El cuerno terminado se comporta bien sobre la piel, es ligero y se calienta rápido con la temperatura corporal, aunque exige un cuidado más atento frente al agua y a los ambientes muy secos.

El titanio pertenece a otra lógica. No se lima buscando volumen, se corta a partir de hilo o de chapa y se conforma doblando, soldando y ajustando. Su interés está en la relación entre ligereza y elasticidad: un aro fino aguanta deformaciones que en otro metal quedarían marcadas. A cambio, es más exigente en el mecanizado, se raya de forma distinta y su acabado depende casi siempre de tratamientos de superficie más que del pulido mecánico.

Qué cambia para quien lleva la montura

  • Peso y reparto. El titanio reduce el peso total; el acetato y el cuerno reparten el apoyo sobre una superficie mayor en el puente.
  • Reajuste. Las monturas de acetato y cuerno se corrigen con calor; las metálicas, con pinzas y presión controlada.
  • Reparación. Un frente de acetato roto casi nunca vuelve a ser fiable; una varilla de titanio doblada suele recuperarse.
  • Contacto con la piel. El titanio se elige a menudo cuando hay sensibilidad a otros metales.

03 Fresado y limado del perfil

Del bloque a la forma: fresado del frente y limado a mano del perfil

El contorno exterior y los huecos de los aros se obtienen por fresado, siguiendo una plantilla o un recorrido programado. Esa fase deja la silueta, pero no la montura: el frente sale con cantos rectos, aristas vivas y marcas de herramienta que hay que eliminar. Lo que convierte un perfil recto en un perfil con carácter es el trabajo posterior a mano.

El limado del perfil consiste en dar al canto una sección concreta —más redondeada, más achaflanada, más plana en el borde superior que en el inferior— y mantenerla constante a lo largo de todo el recorrido, incluidas las curvas cerradas de las esquinas. Se hace con limas de picadura media, después con lijas cada vez más finas, comprobando el resultado a contraluz y girando la pieza para ver la línea de sombra que forma el canto. Cuando esa línea es continua, el perfil está bien; cuando salta, hay una zona rebajada de más.

  1. Repaso de la huella de fresa con lima plana, sin tocar todavía la línea del contorno.
  2. Definición de la sección del canto en un tramo recto, que sirve de referencia para el resto.
  3. Traslado de esa sección a las curvas, con movimientos cortos y giro constante de la pieza.
  4. Limpieza de la garganta del aro, donde se alojará la lente o el bisel.
  5. Lijado progresivo hasta eliminar todo rayado visible con luz rasante.

Es la fase más lenta y la que más diferencia una montura de otra. También la más fácil de estropear: cada pasada quita material que ya no se devuelve, y en acetato basta rebajar dos décimas de más en la zona del puente para que el frente pierda rigidez.

04 Bisagras y su asiento

Bisagras: alojamiento, remachado y ajuste del cierre

La bisagra es la pieza que decide si unas gafas envejecen bien. Trabaja cada vez que se abren y se cierran, transmite todos los esfuerzos de la varilla al frente y se aloja en la zona más estrecha de la montura. En acetato se inserta en caliente, calentando la bisagra hasta que penetra en el material sin quemarlo, o bien se fresa un alojamiento y se fija con remaches o tornillos pasantes. En ambos casos, lo importante es la perpendicularidad: una bisagra dos grados torcida provoca una varilla que se abre en abanico y una montura que nunca se apoya igual en los dos lados.

Cuando la bisagra queda insertada, se comprueban tres cosas antes de continuar: que las alas queden enrasadas con la superficie, que el eje esté a la altura prevista respecto al canto y que el tope de apertura contacte de forma simétrica en ambos lados. Una vez pulida la montura ya no hay margen para mover el alojamiento.

Señales de una bisagra mal asentada

  • La varilla se abre más allá del tope o queda corta al abrirse.
  • Al cerrar, una varilla monta sobre la otra de forma desigual.
  • Aparece holgura lateral: la varilla se mueve arriba y abajo con el ojo cerrado.
  • El material alrededor del ala muestra una marca blanquecina, señal de tensión interna.

Las bisagras flexibles añaden un muelle interno que permite que la varilla se abra unos grados más allá del tope. Ganan tolerancia frente a los gestos bruscos, pero introducen un conjunto mecánico que puede fatigarse, y su reparación depende de la disponibilidad de la pieza concreta.

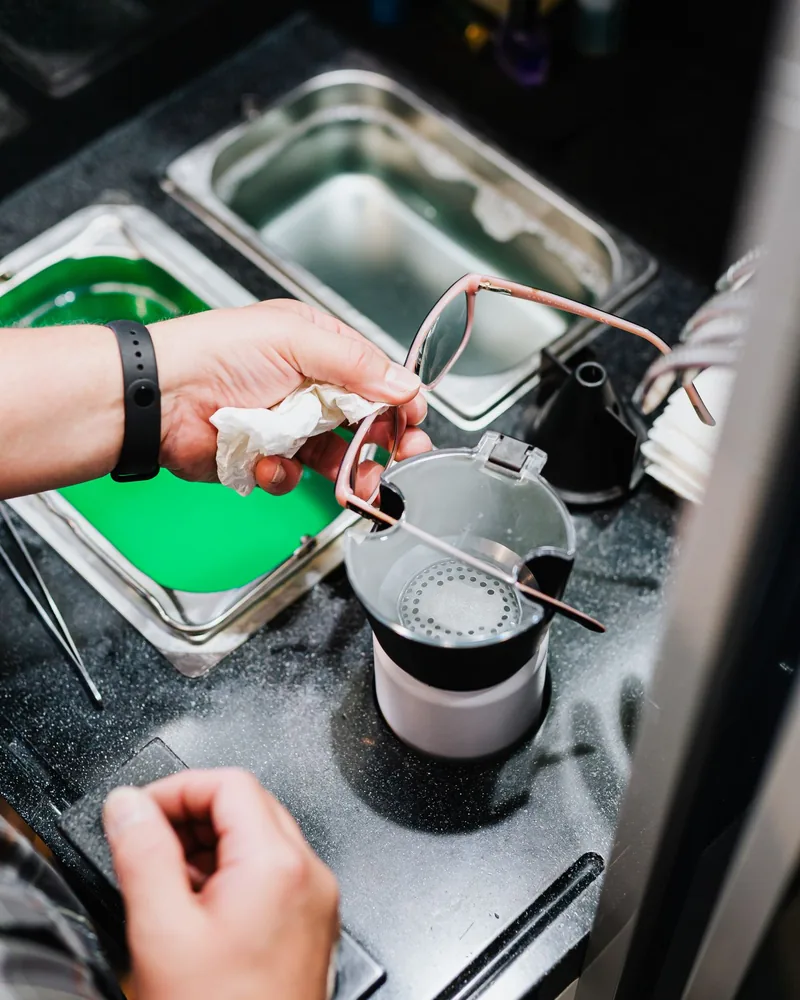
Montura de gafas sujeta con un paño durante el repaso y la limpieza en un taller de óptica
El repaso previo permite ver si las varillas describen la misma curva antes de comprobar el asiento. Imagen de archivo utilizada con fines ilustrativos.

05 Curvado de varillas en caliente

El calor como herramienta: curvar la varilla sin marcarla

El acetato se vuelve maleable a temperaturas moderadas, muy por debajo de las que dañan el material. En taller se usa aire caliente o un lecho de perlas de vidrio calentadas, y el criterio siempre es el mismo: calentar poco, calentar toda la zona por igual y dar forma en una sola intención. Recalentar la misma zona varias veces deja el acetato mate, con burbujas o con un tono lechoso que ya no se recupera del todo.

La curva de la varilla no es un simple gancho detrás de la oreja. Tiene un tramo recto que debe recorrer la sien sin tocarla, un punto de inflexión situado exactamente donde nace la oreja y un tramo descendente que envuelve sin apretar. Si la inflexión cae adelantada, las gafas presionan detrás del pabellón; si cae retrasada, resbalan hacia delante en cuanto se agacha la cabeza.

  • Calentar únicamente el tramo que se va a mover, no la varilla entera.
  • Trabajar con las dos manos y con apoyo, para curvar sin torsionar.
  • Dejar enfriar en la posición final antes de probar el resultado.
  • Comparar las dos varillas puestas una junto a otra al terminar.

El curvado también sirve para corregir. Muchas monturas que se dan por perdidas simplemente han perdido su curva original tras semanas guardadas de cualquier manera o dejadas sobre un salpicadero al sol.

06 Volteo en tambor y pulido

Volteo en tambor y pulido a bombo: el brillo llega por acumulación

Después del limado, el acetato queda mate y con un rayado fino uniforme. El brillo no se consigue de golpe, sino haciendo girar las piezas durante horas dentro de tambores cargados con distintos medios. Los primeros ciclos usan medios abrasivos —virutas de madera dura, granalla cerámica— que redondean microscópicamente las aristas y borran el rayado. Los últimos usan medios suaves impregnados de pasta, que devuelven la transparencia.

El proceso tiene sus reglas: la carga no debe ir demasiado llena, porque las piezas dejan de moverse entre sí; tampoco demasiado vacía, porque se golpean. Los tiempos se miden en horas y a veces en días, repartidos en etapas, y entre una y otra las monturas se lavan para que el abrasivo anterior no contamine el siguiente medio. Un tambor mal cargado redondea los cantos que se habían limado con cuidado y deja un perfil blando, sin definición.

Qué comprobar al sacar una tanda

  • Que el brillo sea homogéneo también en el interior de los aros y en la garganta.
  • Que las aristas conserven la definición prevista y no se hayan comido.
  • Que no queden restos de pasta secos en las esquinas ni en el alojamiento de la bisagra.
  • Que las varillas no hayan sufrido golpes contra las piezas grandes.

El pulido final a mano, con rueda de trapo, se reserva para zonas concretas: cantos del puente, remates de la varilla y cualquier repaso posterior a una reparación.

07 Ajuste al rostro y puente

Ajuste al rostro: el puente sostiene, las varillas solo estabilizan

Unas gafas bien ajustadas descansan sobre la nariz. Las varillas evitan que se caigan hacia delante y controlan la inclinación, pero no deberían ser las que sujetan el peso. Cuando alguien nota presión detrás de las orejas o marcas rojas en las sienes, casi siempre el problema está en el puente y no en las varillas.

En monturas de acetato el puente es fijo: su ancho, su altura respecto a los aros y su ángulo de apoyo forman parte de la pieza. Por eso el ajuste consiste en elegir bien la geometría de partida y afinar después con calor y con la inclinación del frente. En monturas metálicas con plaquetas, el margen es mayor: se puede modificar la separación, la altura y la orientación de cada plaqueta por separado.

Puntos que se revisan en un ajuste

  • Altura del frente: los ojos deben quedar aproximadamente centrados en el aro.
  • Inclinación pantoscópica: la parte inferior del frente algo más cerca de la cara que la superior.
  • Simetría: comparar la distancia de cada varilla a la cara mirando de frente y desde arriba.
  • Apoyo en el puente: contacto amplio y sin presión puntual sobre el dorso de la nariz.
  • Distancia al ojo: suficiente para que las pestañas no rocen la lente.

Una montura correctamente ajustada se nota porque se olvida. Si al cabo de una hora sigue presente como sensación física, algo del reparto de apoyos no está resuelto.

08 Tornillos y reparaciones menores

Tornillos, holguras y las reparaciones que caben en un banco pequeño

El tornillo de la bisagra es la pieza que más veces se sustituye en la vida de unas gafas. Se afloja por vibración, se pierde la rosca en el alojamiento o se rompe la cabeza al forzarlo con un destornillador inadecuado. La regla básica es usar una punta que llene la ranura por completo: una punta pequeña redondea la cabeza en dos giros y convierte una operación de un minuto en una extracción laboriosa.

Antes de tocar nada conviene identificar el tipo de tornillo, su diámetro y su longitud, porque un tornillo demasiado largo asoma por el otro lado y roza la piel, y uno demasiado corto agarra apenas dos hilos y se vuelve a soltar. Cuando el alojamiento ha perdido rosca, se recurre a un tornillo de diámetro inmediatamente superior o a una fijación con casquillo, según el tipo de bisagra.

Qué se resuelve fácilmente y qué no

  • Asequible: sustituir tornillos, reapretar con fijador adecuado, recuperar la curva de una varilla, cambiar plaquetas, reajustar la inclinación.
  • Depende del caso: holgura en la bisagra por desgaste del eje, alojamiento agrandado en acetato, varilla metálica torcida en varios planos.
  • Rara vez recuperable: frente de acetato partido en la zona del puente, aro fisurado alrededor de la lente, cuerno con grietas longitudinales profundas.

Una advertencia recurrente: los adhesivos instantáneos no resuelven una rotura estructural en acetato. Rellenan la fisura, se vuelven quebradizos y dejan un residuo blanquecino que impide una reparación posterior mejor planteada.

09 Cuidado y guardado

Cuidado diario y guardado: casi todo el desgaste evitable ocurre fuera del rostro

Las monturas se deforman sobre todo en tres momentos: al quitárselas con una sola mano, al dejarlas apoyadas sobre las lentes y al guardarlas dobladas dentro de un bolsillo o de un bolso sin estuche. Quitarlas con las dos manos, sujetando ambas varillas a la vez, evita la torsión repetida que acaba desalineando el frente.

La limpieza también influye en la vida del material. El acetato y el cuerno toleran mal el alcohol, los limpiacristales domésticos y el agua muy caliente: resecan la superficie, atacan los plastificantes y apagan el brillo. Agua tibia, una gota de jabón neutro y un paño de microfibra limpio bastan en la mayoría de los casos.

Rutina razonable

  • Enjuagar con agua tibia antes de frotar, para arrastrar las partículas que rayan.
  • Secar con un paño de microfibra limpio y seco, no con la camiseta ni con papel.
  • Guardarlas en estuche rígido siempre que no se lleven puestas.
  • No dejarlas dentro del coche, sobre un radiador ni cerca de una fuente de calor.
  • Revisar los tornillos cada pocos meses y apretarlos suavemente si tienen juego.
  • Evitar colgarlas del cuello de la ropa: es la causa más frecuente de varillas abiertas.

Con un cuidado mínimo, una montura de acetato bien construida aguanta muchos años; lo que suele agotarse antes no es el material, sino la geometría del ajuste, que se recupera con calor y paciencia.

10 Qué se publica aquí

Qué recogen estas notas y cómo están organizadas

Punobre publica textos explicativos sobre la fabricación y el mantenimiento de monturas de gafas. Todo el material está escrito en forma de notas de lectura continua, sin fichas de producto, sin comparativas de marcas y sin recomendaciones de compra. El criterio es describir procesos y comprobaciones, no valorar fabricantes.

Los contenidos se agrupan en cuatro líneas que se repiten a lo largo del sitio:

  • Materiales: acetato de celulosa y sus planchas, cuerno natural y titanio; comportamiento, límites y conservación.
  • Fabricación: fresado, limado del perfil a mano, alojamiento y ajuste de bisagras, curvado en caliente, volteo en tambor y pulido.
  • Ajuste: apoyo en el puente, inclinación, simetría y adaptación al rostro.
  • Mantenimiento: sustitución de tornillos, reparaciones menores, limpieza y guardado.

Se trata de un proyecto informativo y editorial: no vende monturas, no ofrece servicios de taller ni realiza encargos. Cuando un texto describe una operación delicada, se indica; el objetivo es que quien lo lea entienda qué está en juego, no sustituir el criterio de un profesional en el ajuste de una montura concreta.

11 Contacto

Escribir al proyecto

Punobre
[email protected]

Es la única vía de contacto del proyecto. Se puede escribir para señalar un error en un texto, proponer un tema relacionado con la fabricación o el ajuste de monturas, o pedir una aclaración sobre algo publicado. Los mensajes se leen y se responden cuando procede, sin ningún tipo de registro previo ni formulario.